沧州铭添管道有限公司
诚信经营
价格合理
可按需求定制
全国咨询热线
150-2867-7579
欢迎来到沧州铭添管道有限公司!
×150-2867-7579

通过微信扫一扫
获取螺旋管今天价格

客户服务热线
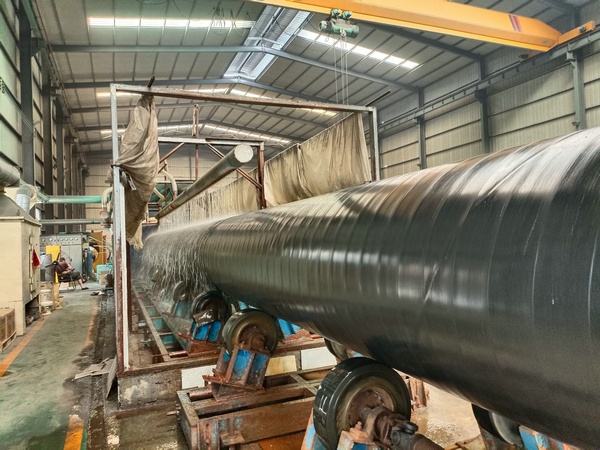
150-2867-7579化工设备管道外防腐钢管表面处理及技术要求:一、表面处理:1、表面处理方法:化工设备、管道及钢结构防腐之前应进行表面处理。表面处理的主要方法有喷射或抛射除锈、手工和动力工具除锈、化学除锈、火焰除锈、高压水喷射除锈等。各种表面处理方式的优缺点和适用范围可按表1的规定确定。2、表面处理等级:喷射或抛射除锈分 Sa1、Sa2,Sa2.5、Sa3 四个质量等级。手工和动力工具除锈有St2、St3二个质量等级;化学除锈质量等级为Be;火焰除锈质量等级为F1;高压水喷射除锈分W1、W2、W3、W4 四个质量等级。钢材表面处理等级及质量要求应符合表2的规定。3、表面处理后的保护:化工设备、管道及钢结构表面处理后应及时采取防护和防锈措施。防护和防锈措施可采用薄膜覆盖或涂刷底漆等方法。表面处理后的工件如受到污染或返锈,在涂装前应重新进行表面处理。
表1:各种表面处理方式的优缺点和适用范围
除锈方法 | 优点 | 缺点 | 适用范围 |
喷射或拋射除锈 | 能够达到较好的除锈质量; 施工效率高; 具有消除表面应力的作用; 可以达到一定的表面粗糙度,增加涂层的结合力 | 存在一定的环境污 染,施工时需注意 控制 | 适用于各种设备、管道及大 型钢结构的表面除锈 |
手工和动力工具除銹 | 施工简单、方便; 造价低 | 工效低;对人体 有害 | 适用于要求不高的钢件表面 处理 |
化学除锈 | 除锈较彻底;造价低 | 通常用浸泡法或高压泵冲洗施工,工件受限制 | 适用于结构复杂的小型工 件。大型工件使用时要使酸 液能够回收,以防环境污染 |
| 火焰除锈 | 施工简单、快捷;成本低 | 有环境污染 | 适用于有油污、大量锈层和 旧漆膜的表面和小型工件 |
表2:钢材表面处理等级及质量要求
| 处理方法 | 等级 | 质量要求 |
| 喷射或抛射除锈 | Sa1 | 表面无可见的油脂和污垢,且没有附着不牢的氧化皮、铁锈和油漆等附着物 |
| Sa2 | 表面无可见的油脂和污垢,且氧化皮、铁锈和油漆涂层等附着物已基本清除,其残留物应是牢固附着的喷射或拋射除锈 | |
| Sa2.5 | 表面无可见的油脂、污垢、氧化皮、铁锈和油漆涂层等附着物,任何残留的痕迹仅是点状或条纹状的轻微色斑 | |
| Sa3 | 表面无可见的油脂、污垢、氧化皮、铁锈和油漆涂层等附着物,该表面应显示均匀的金属色泽 | |
| 手工和动力工具除銹 | St2 | 表面无可见的油脂和污垢,且没有附着不牢的氧化皮、铁锈和油漆等附着物 |
| St3 | 表面无可见的油脂和污垢,且没有附着不牢的氧化皮、铁锈和油漆等附着物,除锈比 St2 更为彻底,底材显露部分的表面应具有金属光泽 | |
| 化学除锈 | Be | 表面无可见的油脂和污垢,化学洗涤未尽的氧化皮、铁锈和油漆涂层的个别残留点允许用手工或机械方法除去,但最终表面应显露金属原貌,无再度锈蚀 |
| 火焰除锈 | F1 | 表面应无氧化皮、铁锈和油漆涂层等附着物,任何残留的痕迹应仅为表面变色(不同顏色的暗影) |
二、表面处理要求:1、一般原则:表面处理的方法和等级要求不仅取决于环境因素和防腐设计年限,还取决于经济因素、防腐材料和施工可行性等。设计应选择能够满足使用要求、施工可行且经济合理的处理方法和处理等级。表面处理宜采用以下三种方法之一:喷射或抛射除锈、高压水喷射除锈及化学除锈。上述方法无法处理或表面处理要求不高时可采用手工和动力工具除锈或火焰除锈。外防腐设计年限(N)分为三级:N<5a、5a<N<10a、N>10a。以此作为选择表面处理方法和配套防腐方案的依据。2、防腐材料与表面处理等级:不同种类的防腐材料对表面处理要求有所不同,表面处理等级应与防腐材料相适应。常用防腐底漆与表面处理等级及设计年限可按表3的规定确定。
本文版权归 沧州铭添管道有限公司 所有;本文共被查阅 1110 次。
当前页面链接:http://wapipe9.com/industry/2441.html
未经授权,禁止任何站点镜像、采集、或复制本站内容,违者通过法律途径维权到底!
期待与您的合作,欢迎给我们留言或直接拨打:150-2867-7579
留下您的信息,我们将第一时间和您取的联系!
版权所有:沧州铭添管道有限公司 Sitemap
24小时/热线:150-2867-7579 冀ICP备2021012226号-4
扫码添加微信好友