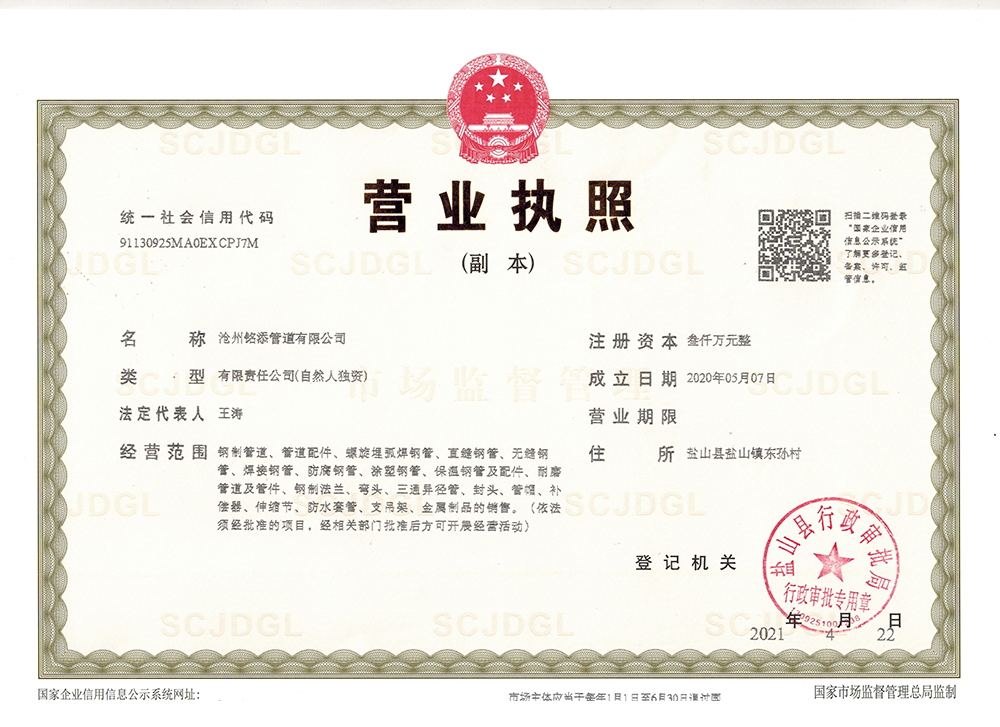
沧州铭添管道有限公司
诚信经营
价格合理
可按需求定制
全国咨询热线
150-2867-7579
欢迎来到沧州铭添管道有限公司!
×150-2867-7579

通过微信扫一扫
获取螺旋管今天价格

客户服务热线
150-2867-7579双金属焊接型内外涂塑钢管技术要求:
6.1 外观
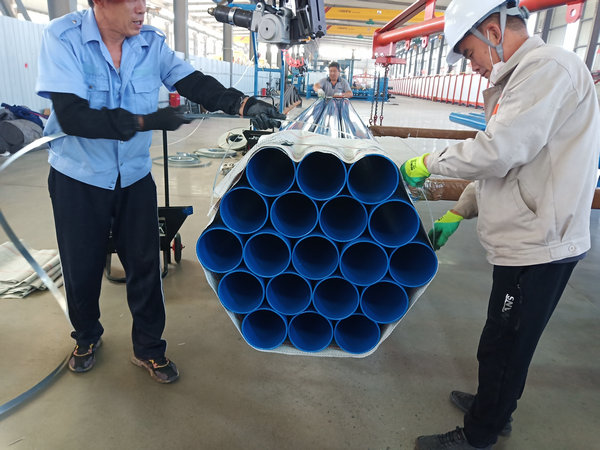
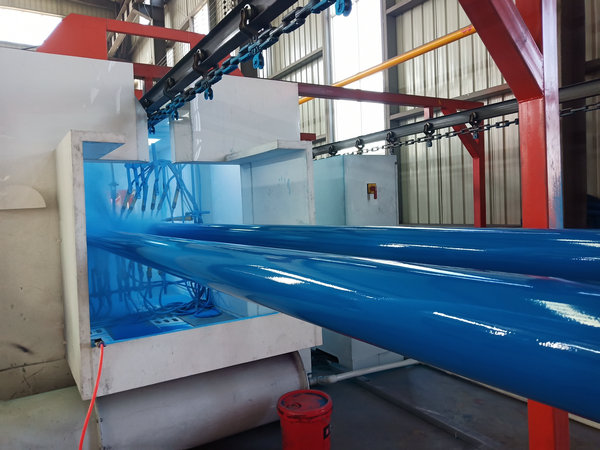
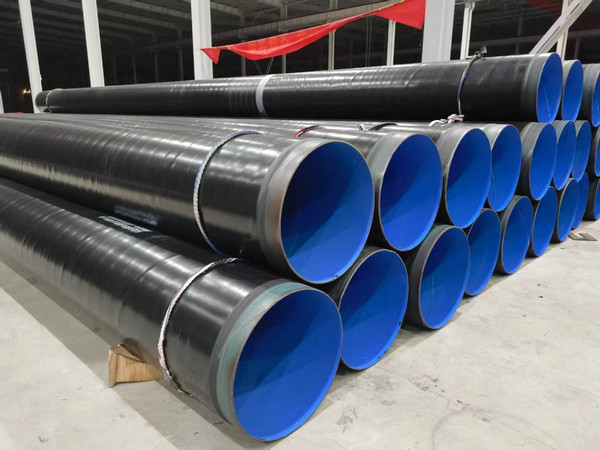
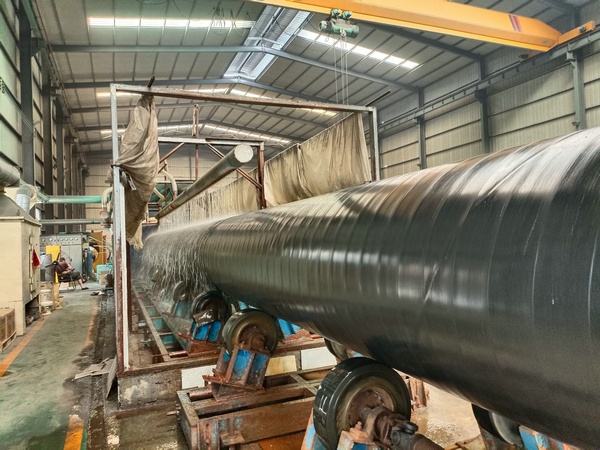
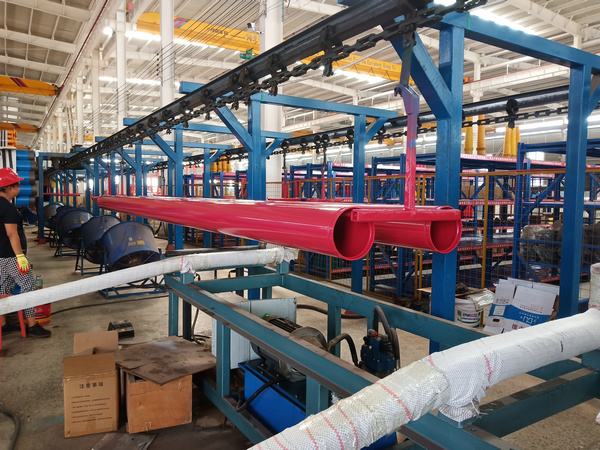
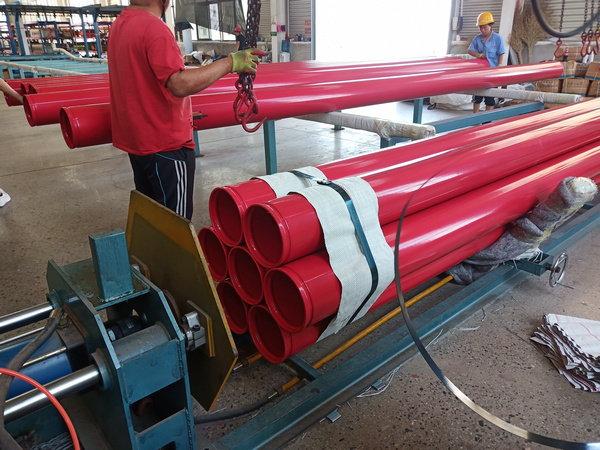
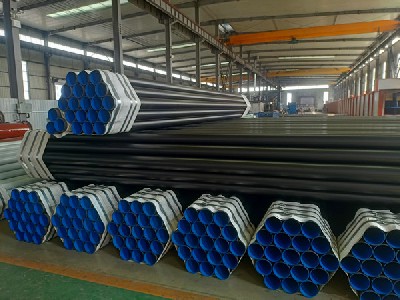
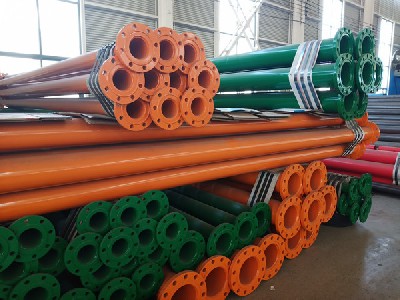
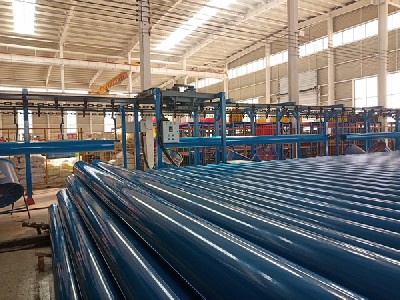
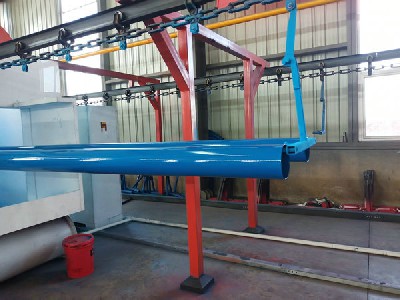
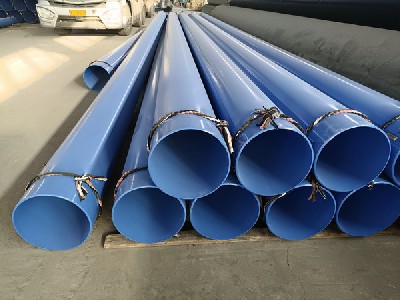
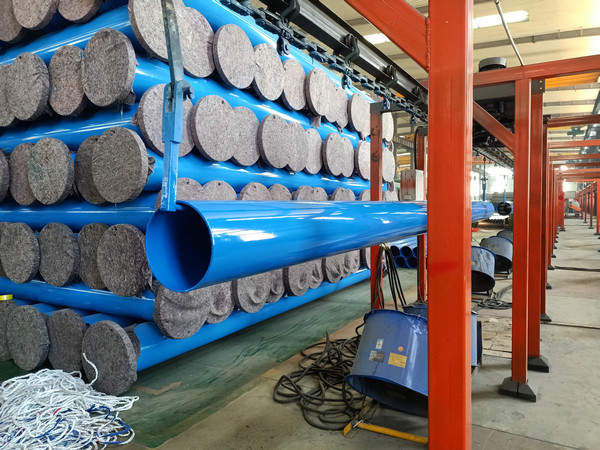
6.1.1涂塑钢管内外壁应平整光滑、色泽均匀,无伤痕、针孔和沾附异物等缺陷。
6.1.2DN<150的涂塑钢管应为使用性平直,或经供需双方协议规定弯曲度指标;DN>150的涂塑钢
管弯曲度应不大于钢管全长的0.2%;两个端面应与管轴线垂直。
6.1.3用于焊接连接的涂塑钢管应去除管端部位的内外涂层,管端预留长度为100mm~150mm。
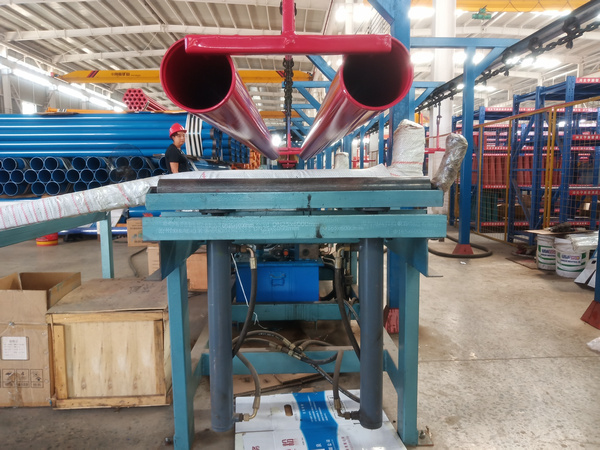
6.1.4涂塑钢管涂层的颜色可由供需双方协商确定。
6.2尺寸
6.2.1涂塑钢管内外涂层的厚度应符合表5的规定。6.4 性能
6.4.1 内表面
6.4.1.1针孔试验:涂塑钢管内表面宜用电火花检测仪检测,无电火花产生。
6.4.1.2附着力:聚乙烯涂层附着力应不小于30N/cm,环氧树脂涂层附着力应不低于3级。
6.4.1.3弯曲性能:公称尺寸不大于DN50的涂塑钢管按7.6进行弯曲后,涂层不应发生裂纹或剥离。
6.4.1.4压扁性能:公称尺寸大于DN50的涂塑钢管按7.7进行压扁后,涂层不应发生裂纹或剥离。
6.4.1.5冲击性能:涂塑钢管按7.8进行冲击试验后,涂层不应发生裂纹或剥离。
6.4.1.6卫生性能:输送饮用水的涂塑钢管卫生性能应符合GB/T17219的规定。7试验方法
7.1 外观
涂塑钢管的外观可用目测和手感进行检验。
7.2尺寸
7.2.1涂塑钢管的涂层厚度用电磁测厚仪测量,在管子的两端测量圆周上直交的任意4点。
7.2.2涂塑钢管的长度用精度为1mm的钢卷尺测量。
7.3 螺纹
涂塑钢管螺纹应按GB/T7306的规定,采用螺纹环规进行检验。
7.4针孔试验
用电火花检测仪,对提供试验管的整个表面进行检查,检测有无电火花产生。针孔试验的电压值应
符合表6的规定。7.5 附着力
7.5.1聚乙烯涂层附着力的测定应按附录A执行。
7.5.2环氧树脂涂层附着力的测定应按附录B执行。
7.6 弯曲试验
7.6.1从测试的涂塑钢管任意位置切取长约1200mm的试样,在常温下以基管外径的8倍,在弯管机
上进行弯曲,弯曲时不带填充物。
7.6.2对聚乙烯涂层弯曲角度为90°,对环氧树脂涂层弯曲角度为30°,弯曲时焊缝位于弯曲主面的外
侧面。
7.6.3试验后,从弯曲圆弧轴线的中部将试件剖开,检查内涂层有无剥离和裂纹出现。7.7 压扁试验
7.7.1从测试的涂塑钢管任意位置切取长约50mm的试样,在常温下如图4置于两平板之间,在拉力
试验机上渐渐压缩。
7.7.2对聚乙烯涂层,两平板间距离控制为试样外径的2/3;对环氧树脂涂层,两平板间距离控制为试
样外径的4/5,压扁时涂塑钢管焊缝与压缩方向垂直。
7.7.3压扁后,观察内涂层有无裂纹和剥离出现。对于公称尺寸大于DN200的涂塑钢管可用DN150
的涂塑钢管代替。7.8 冲击试验
7.8.1从检测的涂塑钢管任意位置切取长约100mm试样,在常温下如图5所示按表7规定进行冲击
试验,此时焊缝应安置在与冲击面相反的方向。
7.8.2试验后,检查内涂层有无裂纹和剥离出现。对于公称尺寸大于DN200的涂塑钢管可用DN150
的涂塑钢管代替。
本文版权归 沧州铭添管道有限公司 所有;本文共被查阅 1033 次。
当前页面链接:http://wapipe9.com/industry/2444.html
未经授权,禁止任何站点镜像、采集、或复制本站内容,违者通过法律途径维权到底!
期待与您的合作,欢迎给我们留言或直接拨打:150-2867-7579
留下您的信息,我们将第一时间和您取的联系!
版权所有:沧州铭添管道有限公司 Sitemap
24小时/热线:150-2867-7579 冀ICP备2021012226号-4
扫码添加微信好友